
14 Contoh Ide Kaizen di Pabrik yang Mudah Diterapkan untuk Efisiensi Produksi
Contoh Ide Kaizen di Pabrik yang Mudah Diterapkan untuk Efisiensi Produksi – Kaizen di pabrik adalah pendekatan perbaikan berkelanjutan yang dilakukan melalui perubahan kecil pada cara kerja, area produksi, aliran pekerjaan, dan kebiasaan tim. Perbaikannya tidak harus selalu berupa pembelian mesin baru atau proyek besar.
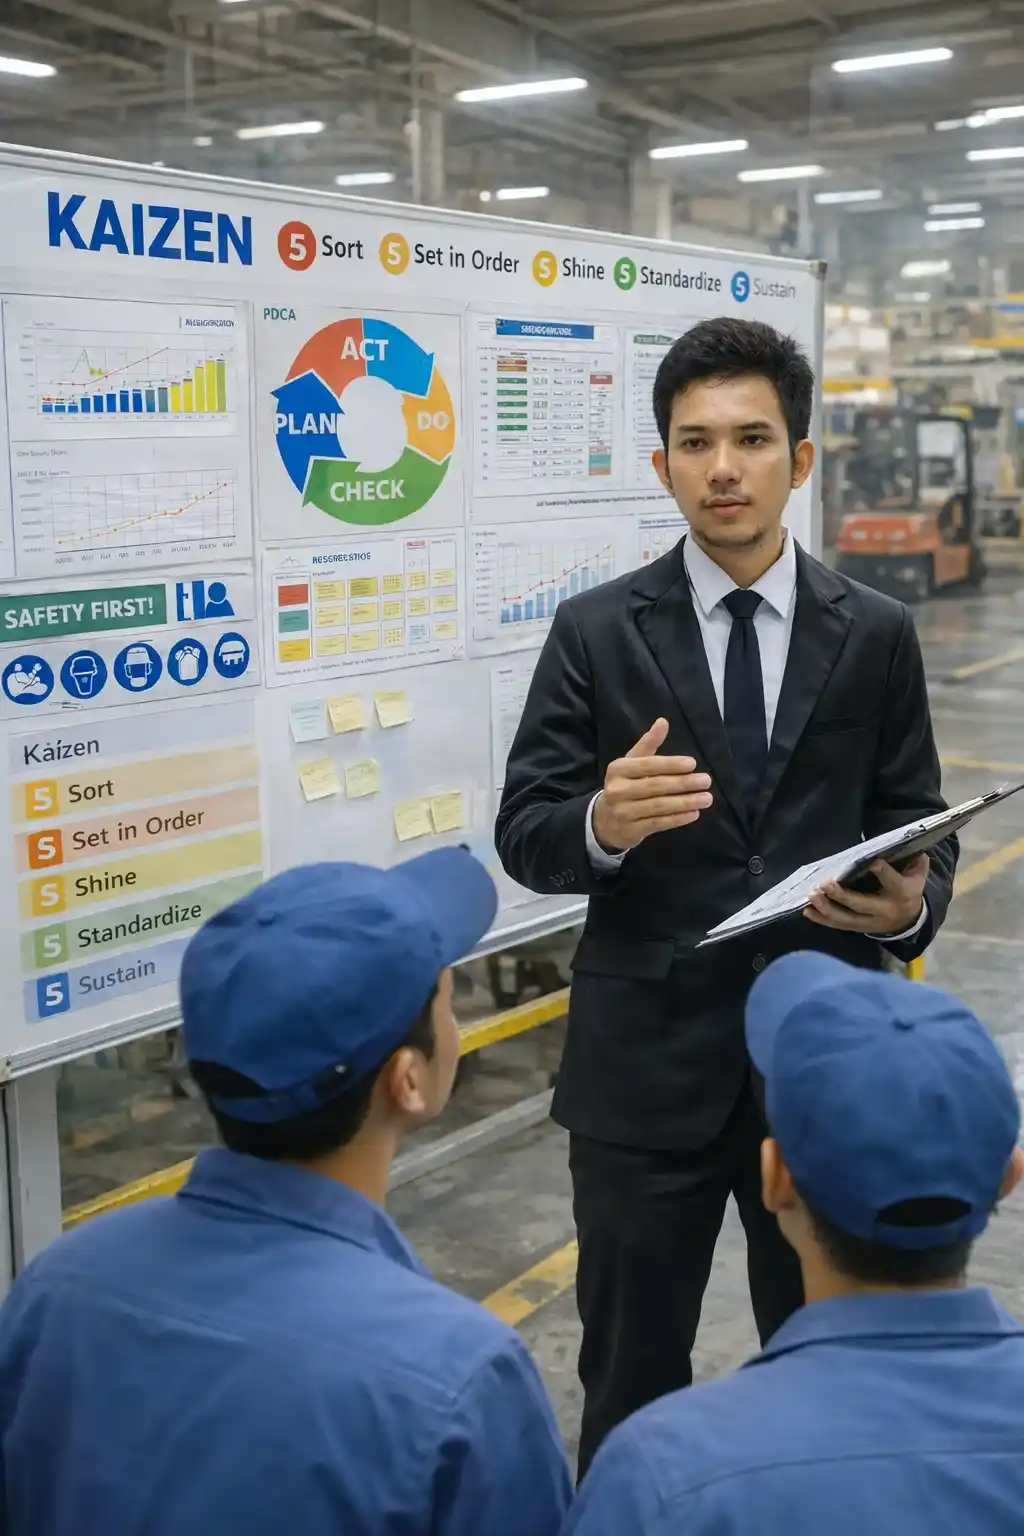
Contoh ide Kaizen di pabrik yang mudah diterapkan antara lain mendekatkan alat ke titik penggunaan, membuat checklist pre-shift, membangun sistem saran operator, menggunakan visual management dan 5S, melakukan pelatihan singkat berdasarkan masalah aktual, menstandarkan setup mesin, membuat Red Tag Area, serta mengubah briefing pagi menjadi pembahasan masalah yang memiliki tindak lanjut.
Kuncinya bukan menjalankan sebanyak mungkin ide. Pilih masalah yang benar-benar terjadi di lantai produksi, lakukan perubahan yang aman dan cukup sederhana untuk diuji, kemudian pastikan hasil perbaikannya tidak hilang ketika operator atau shift berganti.
- 1. Kurangi Perjalanan Operator dengan Memperbaiki Tata Letak Kerja
- 2. Gunakan Checklist Pre-Shift untuk Menemukan Masalah Sebelum Produksi Dimulai
- 3. Buat Sistem Saran Operator yang Benar-Benar Ditindaklanjuti
- 4. Gunakan Visual Management agar Kondisi Abnormal Cepat Terlihat
- 5. Gunakan 5S untuk Membuat Ketidakteraturan Lebih Mudah Terlihat
- 6. Gunakan Pelatihan Mini untuk Masalah yang Benar-Benar Terjadi
- 7. Standarkan Setup Mesin yang Berbeda Antaroperator
- 8. Buat Red Tag Area untuk Barang yang Tidak Jelas Kegunaannya
- 9. Ubah Morning Brief Menjadi Pembahasan Masalah yang Memiliki Action
- 10. Buat Tempat untuk Barang yang Menunggu Keputusan
- 11. Buat “Point of Use” untuk Barang yang Sering Digunakan
- 12. Hilangkan Pencatatan Ganda yang Tidak Memberikan Tindakan Baru
- 13. Tandai Posisi Normal agar Pergeseran Mudah Diketahui
- 14. Buat One-Point Lesson untuk Pekerjaan yang Sering Membingungkan
- Ide Kaizen Mana yang Sebaiknya Dilakukan Lebih Dulu?
- Kesimpulan
- Sumber Referensi
1. Kurangi Perjalanan Operator dengan Memperbaiki Tata Letak Kerja
Operator yang harus bolak-balik mengambil alat, material, formulir, atau perlengkapan sebenarnya sedang menggunakan waktu untuk aktivitas yang tidak langsung mengerjakan produk.
Masalah seperti ini sering dianggap sepele karena pekerja sudah terbiasa melakukannya setiap hari.
Kaizen sederhana dapat dimulai dengan mengamati satu siklus kerja dari awal sampai selesai.
Perhatikan:
- alat yang paling sering digunakan;
- material yang berulang kali diambil;
- posisi meja kerja;
- lokasi penyimpanan;
- arah perpindahan operator;
- area yang membuat operator harus berbalik atau berjalan jauh.
Setelah itu, cari barang yang dapat ditempatkan lebih dekat dengan titik penggunaan tanpa mengganggu keselamatan, akses mesin, jalur evakuasi, atau aliran pekerjaan lainnya.
Misalnya, operator menggunakan alat ukur berkali-kali dalam satu siklus tetapi alat tersebut disimpan beberapa meter dari workstation. Tempat penyimpanan dapat dievaluasi agar alat berada di lokasi yang lebih mudah dijangkau.
Hal yang sama berlaku untuk material.
Material yang selalu digunakan pada tahapan tertentu sebaiknya tidak ditempatkan jauh dari proses tersebut hanya karena “dari dulu tempatnya di sana”.
Tujuan Kaizen ini bukan membuat layout terlihat lebih penuh atau lebih rapi, melainkan menghilangkan perpindahan yang sebenarnya tidak diperlukan.
Setelah perubahan, amati apakah operator dapat menyelesaikan aktivitas dengan lebih sedikit gerakan tanpa menimbulkan masalah baru.
2. Gunakan Checklist Pre-Shift untuk Menemukan Masalah Sebelum Produksi Dimulai
Gangguan produksi tidak selalu muncul karena kerusakan besar.
Masalah juga dapat berasal dari persiapan sederhana yang terlewat, seperti alat belum tersedia, material belum siap, area kerja belum dikembalikan ke kondisi standar, atau terdapat abnormalitas yang tidak disampaikan dari shift sebelumnya.
Checklist pre-shift dapat digunakan sebagai Kaizen untuk membantu tim menemukan kondisi tersebut sebelum pekerjaan utama dimulai.
Isi checklist dapat disesuaikan dengan area kerja, misalnya:
- mesin siap digunakan;
- alat kerja tersedia;
- area kerja dalam kondisi normal;
- material yang dibutuhkan sudah tersedia;
- perangkat keselamatan berada pada tempatnya;
- tidak ada abnormalitas dari shift sebelumnya yang belum ditangani.
Checklist tidak perlu dibuat sepanjang mungkin.
Jika operator harus mencentang puluhan poin yang tidak mempunyai hubungan nyata dengan pekerjaannya, checklist justru berisiko menjadi kegiatan administratif.
Masukkan hanya pemeriksaan yang memang penting bagi proses tersebut.
Hal yang lebih penting adalah memperhatikan pola dari checklist.
Jika kondisi yang sama berkali-kali ditemukan tidak normal, jangan sekadar mencentangnya setiap hari.
Masalah tersebut dapat dijadikan bahan Kaizen berikutnya.
Dengan cara ini, checklist tidak hanya berfungsi untuk mengatakan “sudah diperiksa”, tetapi membantu tim menemukan masalah yang terus berulang.
3. Buat Sistem Saran Operator yang Benar-Benar Ditindaklanjuti
Operator berada paling dekat dengan aktivitas produksi sehari-hari.
Mereka sering mengetahui bahwa suatu alat terlalu jauh, urutan pekerjaan membingungkan, tempat penyimpanan kurang praktis, atau ada pekerjaan kecil yang terus dilakukan berulang tanpa alasan yang jelas.
Masalahnya, pengetahuan tersebut belum tentu sampai kepada orang yang dapat mengambil keputusan.
Sistem saran Kaizen dapat dibuat sederhana.
Alurnya dapat seperti ini:
- Operator menemukan masalah.
- Operator menjelaskan kondisi yang terjadi.
- Diusulkan perubahan kecil yang mungkin dilakukan.
- Supervisor atau pihak terkait menilai keamanan dan kelayakannya.
- Jika layak, ide diuji dalam ruang lingkup terbatas.
- Hasil uji dibahas bersama.
- Ide diberi status yang jelas.
Status tersebut penting.
Setiap usulan sebaiknya berakhir pada salah satu keputusan, misalnya:
- akan diuji;
- sedang diuji;
- diterapkan;
- ditunda;
- perlu dikaji oleh bagian lain;
- tidak diterapkan dengan alasan yang dijelaskan.
Sistem saran tidak harus menggunakan aplikasi khusus.
Papan Kaizen, formulir sederhana, pertemuan tim, atau sistem internal perusahaan sudah dapat digunakan selama ada alur tindak lanjut yang jelas.
Kesalahan yang perlu dihindari adalah mengukur keberhasilan hanya dari banyaknya ide yang dikumpulkan.
Seratus usulan tidak banyak berarti jika pekerja tidak pernah mengetahui apa yang terjadi setelah ide dimasukkan.
Operator perlu melihat bahwa masalah yang mereka temukan benar-benar dipertimbangkan.
4. Gunakan Visual Management agar Kondisi Abnormal Cepat Terlihat
Visual management digunakan untuk membuat informasi penting di area kerja mudah dipahami tanpa harus membaca laporan panjang.
Contohnya dapat berupa:
- posisi alat;
- identitas material;
- status pekerjaan;
- area barang bermasalah;
- status mesin;
- masalah yang sedang ditindaklanjuti;
- siapa yang menangani masalah;
- kondisi normal dan abnormal.
Prinsipnya sederhana: orang yang berada di area tersebut seharusnya dapat mengetahui bahwa ada sesuatu yang tidak normal tanpa harus mencari informasi terlalu lama.
Misalnya, bila sebuah alat mempunyai tempat khusus dengan penandaan yang jelas, ruang kosong pada tempat tersebut segera menunjukkan bahwa alat tidak berada pada posisinya.
Jika material harus ditempatkan pada area tertentu, penandaan lantai dapat membantu memperlihatkan ketika material mulai memenuhi jalur yang tidak seharusnya.
Papan produksi juga sebaiknya tidak dipenuhi informasi hanya karena datanya tersedia.
Tampilkan informasi yang memang membutuhkan perhatian tim.
Visual management yang baik membantu menjawab:
- Apa yang normal?
- Apa yang sedang tidak normal?
- Masalah mana yang belum selesai?
- Siapa yang sedang menanganinya?
Dengan begitu, visual management menjadi alat untuk mempercepat respons, bukan sekadar dekorasi pada area produksi.
5. Gunakan 5S untuk Membuat Ketidakteraturan Lebih Mudah Terlihat
5S sering dianggap sebagai kegiatan membersihkan dan merapikan area kerja.
Padahal, nilai praktisnya lebih besar ketika digunakan untuk membuat kondisi yang tidak semestinya menjadi mudah terlihat.
Contoh sederhana adalah tempat penyimpanan alat.
Jika semua peralatan diletakkan secara acak di dalam satu lemari, operator perlu mencari satu per satu untuk mengetahui apakah alat tertentu tersedia.
Sebaliknya, ketika masing-masing alat memiliki lokasi yang jelas, alat yang hilang atau salah tempat akan lebih cepat diketahui.
Prinsip serupa dapat digunakan pada:
- jig;
- fixture;
- alat ukur;
- perlengkapan kebersihan;
- komponen;
- dokumen kerja;
- material yang sedang diproses.
Jangan memulai 5S hanya dengan menambahkan banyak garis, label, atau warna.
Tanyakan terlebih dahulu apa yang ingin dibuat lebih mudah ditemukan atau lebih mudah dikenali.
Jika penandaan tidak membantu operator bekerja atau mengetahui abnormalitas, penandaan tersebut hanya menambah visual di area kerja.
6. Gunakan Pelatihan Mini untuk Masalah yang Benar-Benar Terjadi
Tidak semua masalah operator membutuhkan pelatihan panjang.
Jika kesalahan terjadi pada satu tahapan tertentu, materi perbaikannya juga dapat dibuat sangat terfokus.
Misalnya, ditemukan kesalahan berulang pada cara pemeriksaan suatu bagian.
Daripada memberikan pelatihan umum selama berjam-jam, supervisor dapat membuat sesi singkat yang hanya membahas:
- kesalahan yang ditemukan;
- kondisi yang seharusnya;
- titik pemeriksaan;
- urutan kerja yang benar;
- contoh kondisi normal;
- contoh kondisi yang harus dilaporkan.
Materi seperti ini dapat dibuat menjadi one-point lesson yang mudah dibaca kembali di dekat area kerja.
Namun pelatihan tidak boleh otomatis dianggap sebagai jawaban untuk setiap masalah.
Jika kesalahan terus terjadi setelah operator memahami metode yang benar, periksa faktor lainnya.
Kemungkinan masalah dapat berada pada:
- alat yang sulit digunakan;
- instruksi kerja yang tidak jelas;
- posisi kerja yang menyulitkan;
- urutan proses;
- kondisi mesin;
- perbedaan metode antarshift.
Kaizen yang baik tidak langsung menyimpulkan bahwa kesalahan selalu terjadi karena pekerja “kurang teliti”.
Cari kondisi yang membuat kesalahan tersebut mudah terjadi.
7. Standarkan Setup Mesin yang Berbeda Antaroperator
Setup atau changeover dapat menjadi tidak konsisten ketika setiap operator menggunakan kebiasaannya masing-masing.
Operator pertama mungkin menyiapkan perlengkapan sebelum mesin berhenti, sedangkan operator lain baru mencarinya ketika proses sebelumnya sudah selesai.
Ada juga langkah yang dilakukan dengan urutan berbeda meskipun hasil akhirnya sama.
Kaizen sederhana dapat dimulai dengan membandingkan cara beberapa operator melakukan setup.
Amati:
- Apa yang disiapkan sebelum setup dimulai?
- Langkah apa yang dilakukan setelah mesin berhenti?
- Adakah waktu yang habis karena mencari alat?
- Adakah pekerjaan yang sebenarnya dapat dipersiapkan lebih awal?
- Langkah mana yang selalu dilakukan dengan urutan berbeda?
Setelah itu, tim dapat menyusun urutan kerja yang lebih konsisten.
Gunakan instruksi sederhana seperti one-point lesson bila lebih mudah dipahami daripada dokumen panjang.
Tujuan pertama tidak harus mengejar setup tercepat.
Fokus awalnya adalah membuat proses:
- jelas;
- aman;
- dapat diulang;
- tidak terlalu bergantung pada kebiasaan individu.
Setelah metode lebih stabil, tim baru dapat melihat bagian mana yang masih dapat diperbaiki.
Perubahan yang menyangkut mesin, interlock, guarding, parameter, atau prosedur keselamatan tidak boleh dilakukan tanpa otorisasi yang sesuai.
8. Buat Red Tag Area untuk Barang yang Tidak Jelas Kegunaannya
Area produksi dapat perlahan dipenuhi barang yang sebenarnya tidak digunakan lagi.
Contohnya:
- jig lama;
- perkakas rusak;
- material sisa;
- kemasan kosong;
- dokumen lama;
- komponen tanpa identitas;
- perlengkapan yang tidak jelas pemiliknya.
Masalahnya, orang sering enggan memindahkan barang tersebut karena tidak mengetahui apakah barang masih diperlukan.
Red Tag Area dapat digunakan sebagai tempat sementara untuk barang yang perlu diklarifikasi.
Caranya:
- Tentukan area yang jelas.
- Identifikasi barang yang status atau kegunaannya perlu dikonfirmasi.
- Beri informasi mengenai asal atau alasan barang dipindahkan.
- Tentukan pihak yang perlu memberikan keputusan.
- Evaluasi secara berkala.
- Kembalikan, pindahkan, simpan sesuai standar, atau keluarkan barang sesuai prosedur yang berlaku.
Red Tag bukan berarti semua barang yang jarang digunakan langsung dibuang.
Barang yang berkaitan dengan maintenance, quality, safety, material terkendali, aset perusahaan, atau milik departemen lain perlu mengikuti prosedur yang sesuai.
Tujuannya adalah mencegah area kerja berubah menjadi tempat penyimpanan barang yang statusnya tidak pernah diputuskan.
9. Ubah Morning Brief Menjadi Pembahasan Masalah yang Memiliki Action
Briefing pagi sering dilakukan setiap hari, tetapi tidak selalu menghasilkan perbaikan.
Masalah muncul ketika meeting hanya berisi laporan:
“kemarin ada masalah ini.”
Besok masalah yang sama disampaikan lagi.
Lusa masih dibahas lagi.
Akhirnya briefing berubah menjadi ritual.
Format sederhana dapat dibuat dalam lima menit.
Menit 1: Apa yang Terjadi Kemarin?
Sampaikan hanya kondisi yang perlu mendapat perhatian.
Tidak semua informasi harus dibacakan.
Menit 2–3: Pilih Satu Masalah Utama
Jelaskan masalah secara spesifik.
Hindari pernyataan terlalu umum seperti:
“Produksi kemarin kurang bagus.”
Lebih baik sebutkan kejadian yang dapat diperiksa.
Menit 4: Tentukan Tindakan
Tentukan apa yang akan diperiksa atau dilakukan hari itu.
Menit 5: Tentukan Pemilik Action
Harus jelas siapa yang memastikan tindakan tersebut berjalan.
Pada briefing berikutnya, jangan langsung masuk ke masalah baru.
Periksa terlebih dahulu action sebelumnya:
- selesai;
- masih berjalan;
- gagal;
- membutuhkan bantuan;
- perlu tindakan lanjutan.
Jika masalah yang sama terus masuk papan tanpa status yang jelas, morning brief belum menjadi mekanisme Kaizen.
10. Buat Tempat untuk Barang yang Menunggu Keputusan
Tidak semua masalah di lantai produksi langsung mempunyai jawaban.
Kadang ada:
- komponen yang diragukan;
- alat yang perlu diperiksa;
- hasil pekerjaan yang membutuhkan keputusan;
- material yang identitasnya belum jelas.
Masalah muncul ketika barang tersebut diletakkan sementara di sembarang tempat.
Beberapa hari kemudian tidak ada yang ingat mengapa barang tersebut berada di sana.
Kaizen sederhana adalah membuat area khusus untuk item yang menunggu keputusan.
Setiap item harus mempunyai informasi minimal:
- apa barangnya;
- mengapa ditahan;
- siapa yang perlu memeriksa;
- status saat ini.
Area seperti ini tidak menggantikan prosedur quality hold, quarantine, atau prosedur resmi lain yang sudah berlaku.
Tujuannya adalah mencegah barang tanpa status bercampur dengan pekerjaan normal.
Jika perusahaan sudah memiliki area resmi untuk kondisi tersebut, Kaizen dilakukan dengan memperbaiki kedisiplinan penggunaan area yang ada, bukan membuat sistem paralel.
11. Buat “Point of Use” untuk Barang yang Sering Digunakan
Sebagian pemborosan muncul bukan karena layout mesin yang salah, tetapi karena barang kecil yang sering digunakan berada terlalu jauh dari tempat aktivitasnya.
Contohnya:
- marker;
- cutter;
- alat ukur;
- formulir;
- label;
- alat bantu;
- perlengkapan pembersih tertentu.
Barang yang digunakan berkali-kali dapat ditempatkan pada point of use selama aman dan diperbolehkan.
Namun jangan memindahkan semua barang ke workstation.
Terlalu banyak perlengkapan di sekitar operator justru dapat membuat area sempit dan sulit dikendalikan.
Gunakan prinsip sederhana:
barang yang sering digunakan ditempatkan dekat, barang yang jarang digunakan tidak perlu memenuhi area kerja.
Setiap barang yang ditempatkan pada point of use juga harus memiliki lokasi tetap agar mudah dikembalikan.
12. Hilangkan Pencatatan Ganda yang Tidak Memberikan Tindakan Baru
Di beberapa area produksi, informasi yang sama dapat ditulis beberapa kali pada media berbeda.
Misalnya operator menulis kondisi pada lembar pertama, kemudian menyalinnya lagi ke papan, lalu memasukkan informasi serupa ke formulir lain.
Tidak semua pencatatan ganda boleh langsung dihapus karena sebagian dokumen mungkin diperlukan untuk traceability, quality, safety, atau kebutuhan resmi perusahaan.
Namun aktivitas tersebut tetap layak ditinjau.
Tanyakan:
- Apakah informasi yang ditulis sama?
- Siapa yang menggunakan masing-masing catatan?
- Apakah setiap pencatatan menghasilkan tindakan berbeda?
- Apakah salah satu merupakan persyaratan resmi?
- Apakah operator hanya menyalin informasi tanpa fungsi tambahan?
Jika ditemukan duplikasi yang memang tidak diperlukan, tim dapat mengusulkan penyederhanaan melalui pihak yang berwenang.
Kaizen bukan berarti menghilangkan dokumen secara sembarangan.
Tujuannya adalah memastikan setiap aktivitas mempunyai fungsi yang jelas.
13. Tandai Posisi Normal agar Pergeseran Mudah Diketahui
Barang yang selalu digunakan pada posisi tertentu dapat diberi penanda posisi normal.
Contohnya:
- trolley;
- tempat sampah produksi;
- container;
- rak bergerak;
- alat bantu;
- meja tertentu.
Penandaan membantu tim mengetahui ketika barang mulai bergeser ke jalur kerja atau ditempatkan terlalu jauh dari titik penggunaan.
Namun garis lantai sebaiknya tidak digunakan berlebihan.
Jika hampir seluruh lantai dipenuhi berbagai penanda, orang justru kesulitan membedakan informasi penting.
Gunakan penandaan hanya untuk posisi yang memang perlu dikendalikan.
14. Buat One-Point Lesson untuk Pekerjaan yang Sering Membingungkan
Instruksi kerja lengkap tetap diperlukan untuk proses yang membutuhkannya.
Namun masalah kecil kadang hanya membutuhkan pengingat yang sangat spesifik.
Misalnya:
- arah pemasangan komponen;
- titik pengecekan tertentu;
- posisi alat setelah digunakan;
- tanda awal kondisi abnormal;
- urutan tiga langkah yang sering tertukar.
Untuk kondisi tersebut, one-point lesson dapat lebih mudah dibaca dibanding membuka dokumen panjang setiap kali operator membutuhkan pengingat.
Buat satu lembar yang hanya menjawab satu masalah.
Hindari memasukkan terlalu banyak instruksi ke dalam satu halaman.
Jika penjelasan membutuhkan banyak tahapan atau menyangkut risiko tinggi, gunakan prosedur resmi yang sesuai dan jangan menggantinya dengan kartu singkat.
Ide Kaizen Mana yang Sebaiknya Dilakukan Lebih Dulu?
Tidak semua contoh di atas perlu dilakukan pada saat yang sama.
Mulailah dari masalah yang benar-benar terlihat di area kerja.
| Kondisi yang Terjadi | Ide Kaizen yang Dapat Dipertimbangkan |
|---|---|
| Operator sering bolak-balik mengambil alat | Perbaikan layout atau point of use |
| Persiapan sebelum produksi sering terlewat | Checklist pre-shift |
| Ide operator tidak pernah mendapat tindak lanjut | Sistem saran dengan status yang jelas |
| Sulit melihat kondisi normal dan abnormal | Visual management |
| Alat sering salah tempat | 5S dan penandaan lokasi |
| Kesalahan tertentu terus berulang | Pelatihan mini atau one-point lesson |
| Setup berbeda antaroperator | Standardisasi setup |
| Area dipenuhi barang yang statusnya tidak jelas | Red Tag Area |
| Masalah yang sama muncul setiap briefing | Action owner dan review closure |
| Barang menunggu keputusan bercampur dengan pekerjaan normal | Area status khusus |
| Posisi trolley atau alat bantu sering berubah | Penandaan posisi normal |
| Operator mencatat informasi yang sama berkali-kali | Review pencatatan ganda |
Jangan memilih Kaizen hanya karena idenya terlihat menarik.
Pilih masalah yang:
- benar-benar terjadi;
- dapat diamati;
- mengganggu pekerjaan;
- cukup jelas untuk diperbaiki;
- dapat diuji tanpa menciptakan risiko baru.
Masalah sederhana tetapi terjadi setiap hari sering menjadi tempat yang baik untuk memulai.
Kesimpulan
Contoh ide Kaizen di pabrik tidak harus dimulai dari proyek besar. Perbaikan dapat berawal dari alat yang terlalu jauh, checklist yang tidak efektif, setup yang berbeda antaroperator, barang tanpa status, briefing tanpa tindak lanjut, atau instruksi kerja yang sering membingungkan.
Mulailah dari satu masalah yang benar-benar terlihat di lantai produksi. Cari penyebabnya, pilih perubahan kecil yang aman, periksa hasilnya, lalu jadikan standar apabila metode baru memang lebih baik.
Dengan cara tersebut, Kaizen tidak berhenti sebagai slogan “continuous improvement”. Kaizen menjadi kebiasaan kerja untuk melihat masalah, memperbaikinya secara bertahap, dan mencegah proses kembali ke kondisi lama.
Sumber Referensi
- Toyota Motor Corporation — materi mengenai Kaizen dan Toyota Production System.
- Toyota Motor Corporation — materi mengenai Creative Idea Suggestion System dan perbaikan berkelanjutan.
- Shingo Institute — referensi mengenai perbaikan dan standardisasi proses setup.
- Referensi internal perusahaan tetap perlu digunakan untuk setiap perubahan yang berkaitan dengan safety, quality, mesin, dan prosedur produksi.
